Алюмінієвий профіль на замовлення за кресленнями: виготовлення та екструзія під ключ
Алюмінієвий профіль на замовлення за кресленнями: виготовлення та екструзія під ключ
Алюмінієвий профіль на замовлення за кресленнями — це рішення для ситуацій, коли жоден каталожний перетин не відповідає конструкції. Стандартний сортамент розрахований на типові задачі: рами, направляючі, каркаси, кріплення. Індивідуальний профіль потрібен тоді, коли вузлу потрібні власні пази, посадкові місця під фурнітуру або контур, який неможливо зібрати з кількох серійних елементів. Компанія Extrusion працює з такими замовленнями від першого креслення до готової партії, і саме від якості вихідного креслення залежить, наскільки швидко й без переробок буде отримано потрібну геометрію. Докладніше про логіку переходу від ідеї до перетину варто знати ще до того, як буде підготовлено технічне завдання.
Підготовка креслення для алюмінієвого профілю на замовлення
Креслення перетину є головним документом, на підставі якого інженер оцінює можливість екструзії. Воно має показувати геометрію в масштабі 1:1 з чіткими розмірами, товщинами стінок, радіусами заокруглень і кутами ухилу там, де вони передбачені. Якщо на кресленні відсутні розміри внутрішніх порожнин або пазів, виробник змушений запитувати уточнення, і кожен такий раунд подовжує цикл. Тому краще одразу позначити конструктивні елементи: посадкові поверхні, ребра жорсткості, канали під кабель або фурнітуру.
Ігнорування термічного розширення при складанні конструкції викликає напруження в місцях з'єднань, особливо в довгих профілях зовнішнього використання
Формат передачі даних також впливає на швидкість роботи. Для перетину зручні векторні формати DXF або DWG, для складальних вузлів доцільний STEP, оскільки він зберігає тривимірну модель. Окремо варто вказати довжину заготовки та допустиме відхилення по довжині, бо від цього залежить різання після виходу з преса. Вектор без розмірних ланцюжків не дає інженеру змоги перевірити технологічність без додаткових запитань.
Найпоширеніша помилка на цьому етапі — креслення без розрахунку товщин, через що метал неможливо провести через матрицю рівномірно. Друга типова проблема полягає в надто тонких перегородках і гострих внутрішніх кутах: перші можуть не заповнитися, другі створюють концентрацію напружень і ускладнюють виготовлення інструменту. Якщо контур доводиться проєктувати з тонкими елементами, їх краще закласти з мінімально безпечною товщиною і узгодити це з виробником до старту.
Оцінка технологічності перетину перед замовленням на екструзію
Технологічна перевірка перетину починається з аналізу співвідношення периметра до площі перетину. Чим більший периметр відносно площі, тим складніше рівномірно заповнювати контур металом і тим вищий ризик неоднакового охолодження. Другий важливий параметр — симетрія перетину та рівномірність товщин стінок. Різкий перепад маси між сусідніми ділянками змушує метал текти з різною швидкістю, і профіль може вигнутися вже на виході з матриці.
Розрахунок міцності дає змогу підібрати сплав під конкретне навантаження. Для цього визначають осьові та полярні моменти інерції перетину, які показують, наскільки жорсткою буде балка при вигині та крученні. Сплав 6060 і 6063 добре підходять для декоративних та віконних систем, де важлива якість поверхні та придатність до анодування. Сплав 6082 має вищу міцність і використовується для несучих елементів, де механічне навантаження є визначальним. Вибирати варто не за максимальною міцністю, а за тим, що потрібно саме цьому вузлу.
Окремо перевіряються два практичні критерії. Перший — чи вписується перетин у діаметр контейнера преса, бо занадто широкий контур фізично не можна екструдувати на наявному обладнанні. Другий — чи можна обробити перетин механічно без додаткових операцій, наприклад фрезерування пазів або свердління отворів після екструзії. Якщо ці дії потрібні, їх варто закласти в креслення заздалегідь, щоб не втратити строки на переналагодження.
Порядок виготовлення: від матриці до різання заготовок
Виготовлення матриці є найбільш інженерним етапом. Контур, який на кресленні виглядає суцільним, при екструзії переходить у систему перемичок і порожнин, і конструктор повинен розрахувати течію металу та ввести компенсаційні елементи. Окремо враховується усадка металу, тому розміри інструменту роблять із поправкою, а не підганяють після факту. Матриця проходить механічну обробку та термообробку, після чого контролюється її твердість, від якої залежить ресурс інструменту.
Сам процес екструзії складається з нагріву заготовки-зливка до температури пластичності, пресування через матрицю під великим тиском і калібрування, яке фіксує розміри. Режими нагріву та швидкість витискання підбираються для конкретного сплаву і перетину: занадто висока швидкість здатна змінити структуру металу та геометрію, а надто низька знижує продуктивність. Температуру виходу профілю контролюють, і від способу охолодження залежить, чи збережеться пряма форма.
Після охолодження профіль править, щоб усунути викривлення, і ріжеться на мірні довжини. Заключною стадією є старіння, яке дає сплавам серії 6xxx цільові механічні властивості: границю плинності та твердість. Термообробка може викликати невелику зміну геометрії, тому допуски на кресленні мають враховувати цей вплив, а досвідчений виробник закладає компенсацію вже в матриці. Перед тим як обирати постачальника, корисно ознайомитися з переліком типових розмірів і допусків для алюмінієвих профілів на сайті Докладніше.
Контроль якості готового алюмінієвого профілю
Геометричний контроль проводиться калібрами та оптичними системами, які перевіряють перетин на відповідність креслення. Окремо контролюється прямолінійність і відхилення по довжині, бо навіть правильний перетин може бути непридатним, якщо заготовка має викривлення, що виходить за допуск. Для посилених допусків кількість вимірювань зростає, тому цей фактор варто враховувати при плануванні партії.
Механічні випробування виконуються на зразках із партії: розтяг для визначення границі плинності та міцності, вимірювання твердості. Важливо перевіряти стабільність характеристик після старіння, бо від неї залежить, чи відповідатиме кожна заготовка заявленому сплаву. Сертифікат на сплав і протокол випробувань дають змогу порівнювати виробників за конкретними показниками, а не за загальними обіцянками.
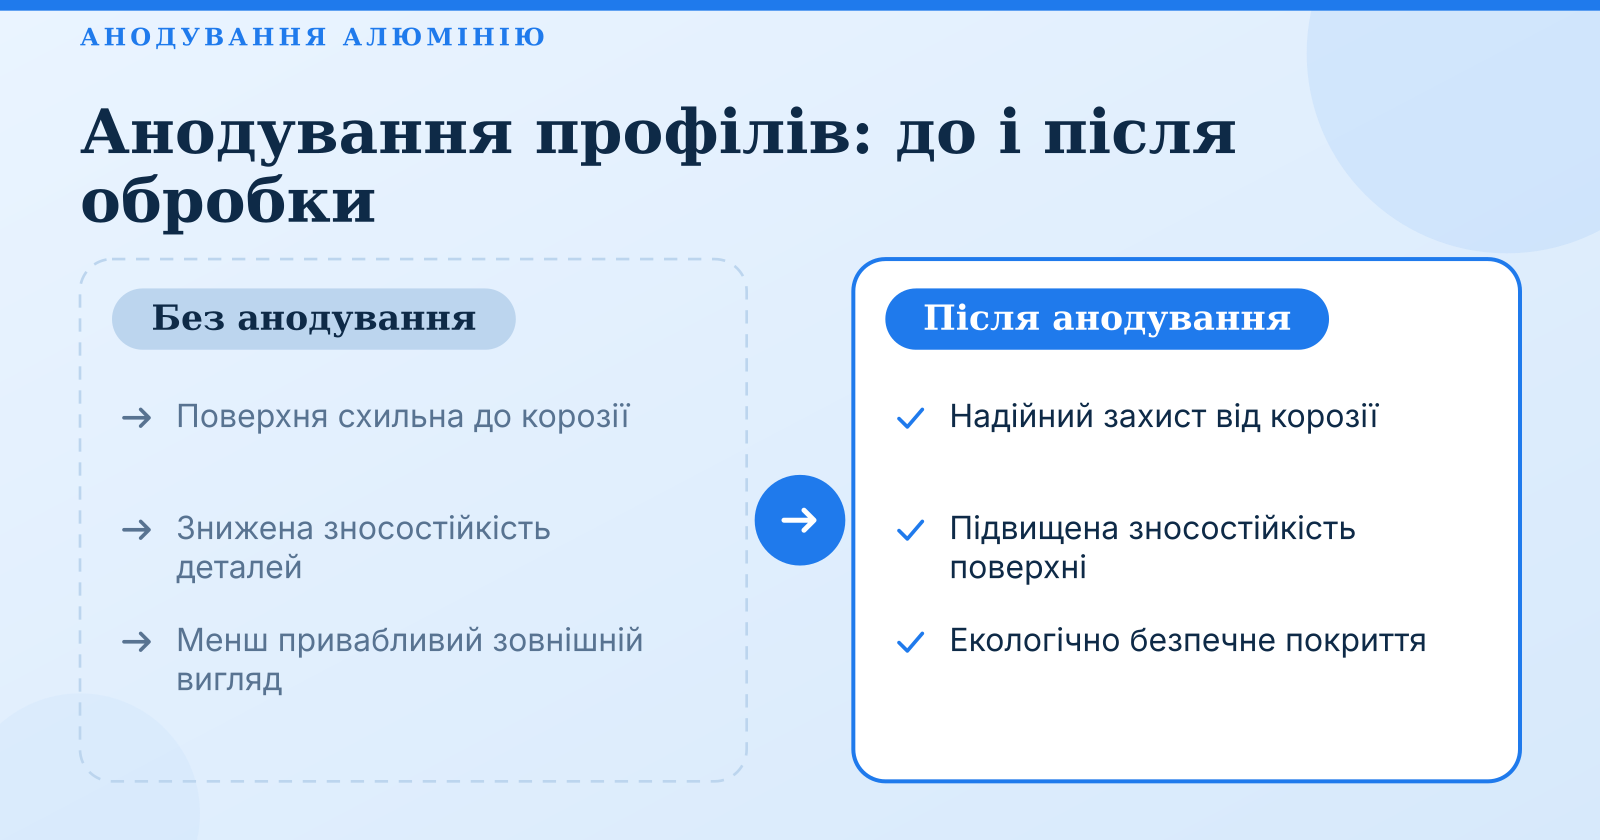
Оцінка поверхні включає перевірку відсутності дефектів екструзії: задирів, рисок, розшарувань. Вибір оздоблення визначається умовами експлуатації. Анодування створює оксидний шар, який підвищує корозійну стійкість і зносостійкість і зберігає металевий вигляд. Порошкове фарбування дає ширшу палітру кольорів, але змінює товщину в місцях нанесення, що потрібно враховувати в допусках. Для зовнішніх архітектурних конструкцій, де важливі стійкість до корозії та стабільний зовнішній вигляд, анодування зазвичай є логічним вибором.
Чекліст для замовника алюмінієвого профілю за кресленнями
- Креслення перетину з розмірами, допусками та масштабом 1:1.
- Визначений сплав і вимоги до механічних властивостей.
- Перевірена технологічність: товщини стінок, радіуси, симетрія контуру.
- Вказана довжина заготовок і допуск по довжині.
- Погоджені вимоги до поверхні та покриття, зокрема анодування або фарбування.
- Узгоджені методи контролю та формат приймання партії.
- Визначений обсяг партії, адже від нього залежить розподіл вартості матриці.
Типові помилки при замовленні індивідуального профілю
Найдорожча помилка — неповне технічне завдання. Креслення без допусків, без вказівки сплаву та без опису внутрішніх порожнин змушує виробника або припускати параметри, або повертати запит на доопрацювання. Обидва варіанти ведуть до затримок, а переробка матриці після її виготовлення коштує значно більше, ніж коректна підготовка документів на початку. Тому перед відправкою варто перевірити наявність усіх критичних розмірів.
Друга група помилок стосується виробництва та приймання. Недооцінка вартості матриці для малих партій призводить до непропорційних накладних витрат на одиницю продукції, тому при невеликому тиражі варто порахувати, чи виправдовує обсяг окремий інструмент. Відсутність погодженого протоколу контролю перед відвантаженням створює спори щодо того, які розміри є обов'язковими, а які орієнтовними.
Третя група пов'язана з експлуатацією. Вибір профілю без розрахунку навантаження та моментів інерції може призвести до прогину під робочими силами. Ці питання краще вирішити на етапі проєктування, ніж виправляти вже змонтовану конструкцію.
Висновки та рекомендації
Алюмінієвий профіль за індивідуальним кресленням виправдовує себе тоді, коли стандартний перетин не відповідає функціям вузла або вимагає суттєвої механічної доробки. Ключовими факторами успіху є повне технічне завдання, перевірена технологічність контуру, правильний вибір сплаву під навантаження та погоджений контроль якості. Чим раніше ці параметри зафіксовані, тим передбачуванішими будуть строки і вартість. Для серійного випуску доцільно одразу планувати пробну партію, щоб перевірити геометрію до запуску великого тиражу. Якщо ж потрібна консультація щодо конструкції перетину або оздоблення, варто звернутися до матеріал за темою, де зібрано ключові міркування для вибору рішення.


Комментарии
Отправить комментарий